APPROXIMATION OF THE GEOMETRY OF THE CUTTING EDGE OF AN END-MILL-TYPE GEAR CUTTER USING BÉZIER SPLINES
APPROXIMATION OF THE GEOMETRY OF THE CUTTING EDGE OF AN END-MILL-TYPE GEAR CUTTER USING BÉZIER SPLINES

Abstract
The dependencies given in this article make it possible to approximate the coordinates of points on the cutting edge of an end-mill-type gear cutter, using 5th-order Bézier splines. The relationships presented can be used in solving spatial technological problems and analysing the processes occurring during the shaping of spatially modified ring gears of cylindrical wheels. Applying the results of the work within the framework of a spatial approach to addressing issues relating to the shaping of ring gears with spatially modified teeth during gear-milling operations provides an opportunity to theoretically study the processes of gear cutting with the aim of improving the geometric accuracy of the cogs, to determine the most efficient machining parameters for continuously changing cutting conditions, or to identify potential for improving the productivity of the cutting process for modified ring gears of cylindrical wheels.
1. Введение
Исследование процесса формообразования пространственно-модифицированных зубчатых венцов, подразумевает определение взаимосвязи между геометрией режущей части инструмента, кинематикой относительных движений инструмента и заготовки и геометрией боковой поверхности зубьев. Описание геометрии режущей кромки инструмента аналитическими зависимостями необходимо и для анализа изменения параметров срезаемого слоя, исследования силового нагружения режущих кромок инструментов, интенсификации режимов резания, повышения качества обработки зубчатых венцов, управления параметрами поверхностного слоя обрабатываемых поверхностей, совершенствования геометрии режущей части инструмента, совершенствования технологического оборудования и процессов формообразования изделий с зубчатыми венцами
, .Геометрия режущей кромки пальцевой модульной фрезы в нормативно-технических документах задается координатным способом
. В трехмерных постановках технологических задач, при анализе процесса формообразования пространственно-модифицированных зубчатых венцов, необходимо использовать описанные аналитическими зависимостями гладкие кривые, дважды дифференцируемые, с минимальным количеством управляемых элементов. В автоматизированных системах проектирования широко используются кривые Безье , . Благодаря своим свойствам кривые Безье применяются и для описания геометрии профилей зубьев цилиндрических колес , .2. Основные результаты
Значения координат точек на режущей кромки пальцевой модульной фрезы зависят от модуля, количества зубьев нарезаемого зубчатого колеса и угла наклона их линии зуба
, :где А3 — расчетный коэффициент, определяемый по зависимости:
at — торцовый угол зацепления:
Рассчитаем по зависимостям (1), (2), (3), (4) координаты точек на режущей кромке пальцевой модульной фрезы, предназначенной для нарезания шестерни с z1 = 20 шт. и m = 12 мм. Добавив координаты граничных точек радиуса скруглений и прямолинейного участка, полученные результаты сведем в таблицу 1.
Значения координат точек на режущей кромке пальцевой модульной фрезы
№ точки | Xpi, мм | Ypi, мм | № точки | Xpi, мм | Ypi, мм |
0 | -2,794 | 0 | 7 | -8,219 | 11,682 |
1 | -5,477 | 1,033 | 8 | -9,146 | 14,026 |
2 | -6,774 | 3,599 | 9 | -10,489 | 16,821 |
3 | -7,171 | 7,542 | 10 | -12,318 | 20,017 |
4 | -7,192 | 7,740 | 11 | -14,694 | 23,555 |
5 | -7,320 | 8,509 | 12 | -17,674 | 27,372 |
6 | -7,636 | 9,832 | – | – | – |
Точки с номерами от 0 до 2 принадлежат участку дуги профиля зуба фрезы, точки с 2 до 3 прямолинейному отрезку, точки с 3 по 12 эвольвентному участку. Как было показано в работах , , участки профиля зуба фрезы можно аппроксимировать с высокой степенью точности сплайнами Безье. Прямолинейный участок профиля зуба можно описать сплайном Безье первого порядка. Для аппроксимации участка дуги окружности и эвольвентного участка используются сплайны Безье третьего порядка. При этом выбираются 4 точки на каждой кривой. В итоге, исходя из геометрии режущей кромки пальцевой модульной фрезы, для ее описания применяется сплайн Безье 5 порядка.
Сплайн Безье 5-го порядка на плоскости задается системой уравнений , :
В систему уравнений (5) входит 9 неизвестных: параметр сплайна λ и координаты опорных точек Xp1 – Xp4, Yp1 – Yp4 . Для определения параметры сплайна Безье 5-го порядка необходимо задаться координатами X(λi) и Y(λi) 8-ми точек, принадлежащих режущей кромки пальцевой модульной фрезы (из таблицы 1). В результате получим систему из 16-ти уравнений:
Решив систему уравнений (6), используя численные методы , например, в математическом пакете MathCAD, определим параметры сплайна Безье 5-го порядка, который аппроксимирует профиль зуба пальцевой модульной фрезы таблица 2.
Результаты расчета параметров сплайна Безье 5-го порядка
Xp1, мм | Yp1, мм | Xp2, мм | Yp2, мм | Xp3, мм | Yp3, мм | Xp4, мм | Yp4, мм |
-8,907 | -1,121 | -6,734 | 14,281 | -8,127 | -0,281 | -2,946 | 10,229 |
λ0 | λ1 | λ2 | λ3 | λ4 | λ5 | λ6 | λ7 |
0 | 0,1217 | 0,2569 | 0,5767 | 0,5904 | 0,7494 | 0,8562 | 1 |
Подставив полученные в результате решения системы уравнений (6) значения координат опорных точек в систему уравнений (5), получим зависимости для определения координат точек, описывающих геометрию профиля зуба пальцевой модульной фрезы:
Выполнив расчеты по зависимостям (7), получим координаты точек сплайна таблица 3, который описывает режущую кромку зуба пальцевой модульной фрезы рисунок 1.
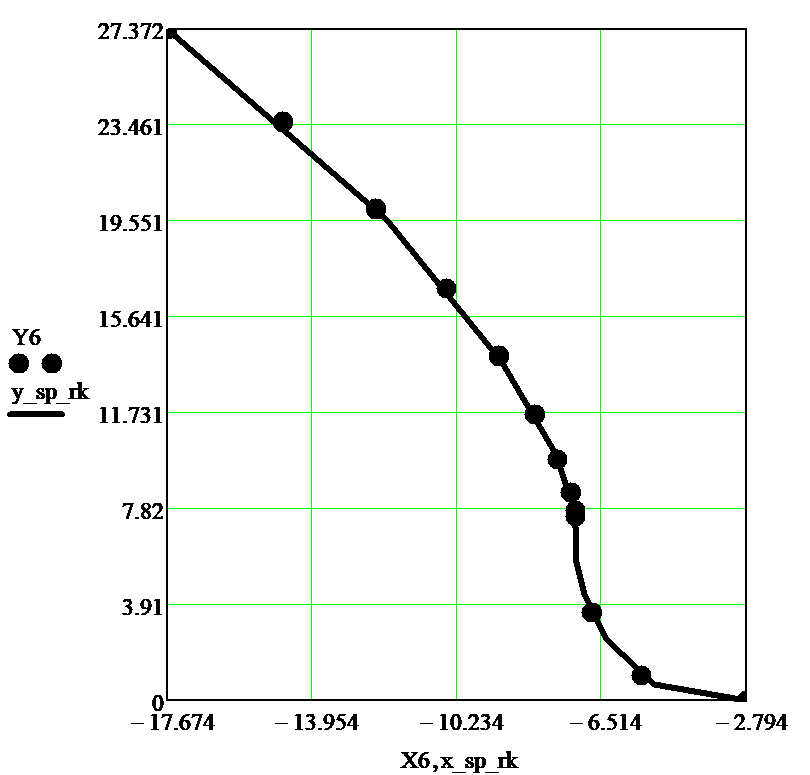
Сплайн описывающий профиль зуба пальцевой модульной фрезы
Результаты расчетов координат точек сплайна Безье 5-го порядка
№ п/п | 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 | 9 | 10 | 11 |
λ | 0 | 0,1 | 0,2 | 0,3 | 0,4 | 0,5 | 0,6 | 0,7 | 0,8 | 0,9 | 1 |
X(λ), мм | -2,794 | -5,130 | -6,384 | -6,958 | -7,133 | -7,136 | -7,211 | -7,690 | -9,065 | -12,054 | -17,674 |
Y(λ), мм | 0 | 0,676 | 2,525 | 4,324 | 5,646 | 6,653 | 7,887 | 10,055 | 13,825 | 19,613 | 27,372 |
Уравнение (8) можно решить численными методами в математическом пакете MathCAD с применением программного блока составленного в соответствии с блок-схемой рисунок 2.
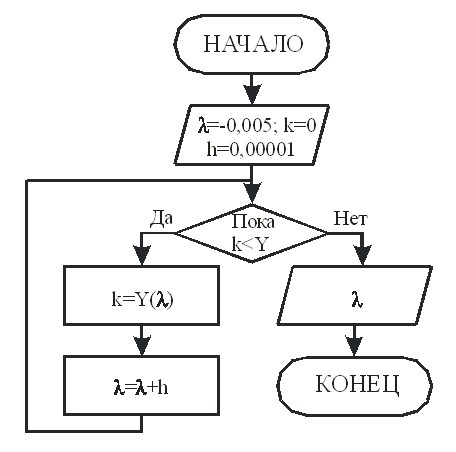
Блок-схема программного модуля для решения уравнения (8)
Значения координат точек сплайна, соответствующие заданным значением координат Ypi
№ п/п | Λ | X(λ), мм | ΔX(λ), % | Y(λ), мм | ΔY(λ), % |
0 | 0 | 0 | 0 | 0 | 0 |
1 | 0 | -2,779 | -0,54 | 0 | 0 |
2 | 0,1217 | -5,477 | 4,12*10-3 | 1,033 | 0,03 |
3 | 0,2570 | -6,774 | 1,11*10-3 | 3,599 | 7,06*10-3 |
4 | 0,5767 | -7,171 | 3,41*10-4 | 7,542 | 3,44*10-3 |
5 | 0,5904 | -7,192 | 2,57*10-4 | 7,740 | 2,03*10-3 |
6 | 0,6354 | -7,313 | -0,10 | 8,509 | 4,29*10-3 |
7 | 0,6921 | -7,627 | -0,11 | 9,832 | 5,00*10-3 |
8 | 0,7494 | -8,219 | 2,67*10-3 | 11,683 | 5,25*10-3 |
9 | 0,8042 | -9,152 | 0,07 | 14,027 | 4,00*10-3 |
10 | 0,8562 | -10,490 | 3,79*10-3 | 16,822 | 4,55*10-3 |
11 | 0,9059 | -12,299 | -0,15 | 20,017 | 3,58*10-3 |
12 | 0,9536 | -14,662 | -0,22 | 23,556 | 6,20*10-3 |
13 | 1 | -17,675 | 8,33*10-3 | 27,373 | 6,26*10-3 |
3. Заключение
Полученные зависимости позволяют выполнить полное описание геометрии режущей кромки пальцевой модульной фрезы, в отличие от известных зависимостей для расчета координат точек эвольвентныого участка режущей кромки. Использование сплайнов Безье 5-го порядка для аппроксимации геометрии профиля зуба пальцевой модульной фрезы позволяет выполнять исследования параметры срезаемого слоя и силового нагружения режущих кромок, выполнять интенсификацию режимов резания, управлять параметрами поверхностного слоя боковой поверхности зубьев, совершенствовать геометрию режущей части пальцевой модульной фрезы и процессы формообразования изделий с зубчатыми венцами. Относительная погрешность в определении координаты X(λ) точек сплайна Безье 5-го порядка не превышает 0,6%.